
一、PLC光波导器件耦合为什么需要精密控制
PLC(平面光波导)器件广泛应用于光分路器、光通信模块及其他集成光学组件中。器件制造过程中,光纤阵列与PLC芯片之间需要建立稳定的光学连接,使光信号能够按照设计要求在光纤与波导之间传输。
与普通机械装配不同,PLC耦合不仅要求两个部件在空间位置上准确对应,还需要结合实际光学反馈寻找合适的耦合状态。即使光纤阵列已经安装到接近设计位置,微小的横向偏差、轴向间距变化或角度误差,仍可能影响光功率传输表现。
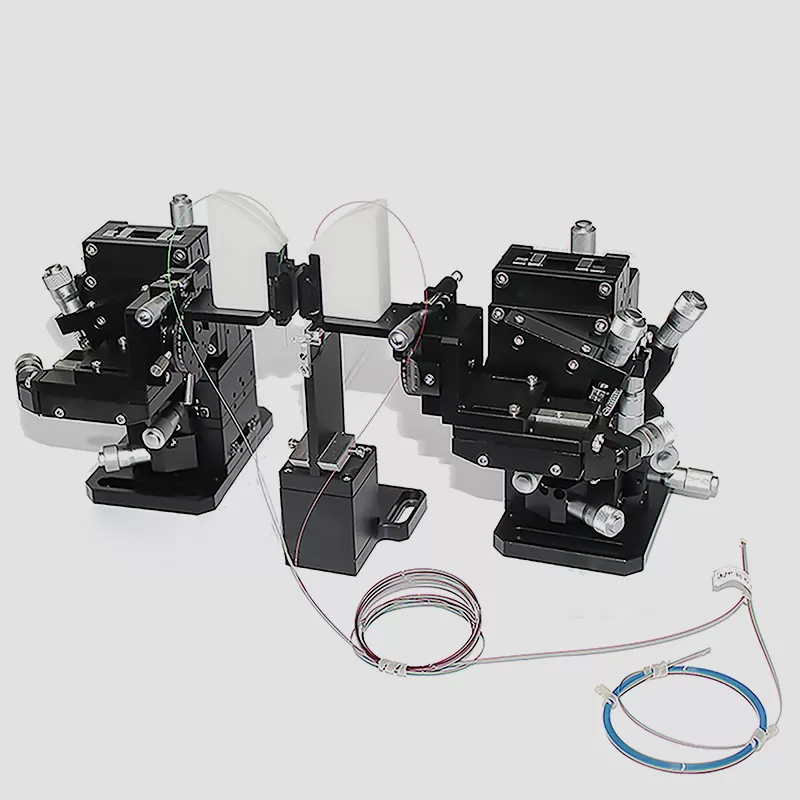
因此,PLC耦合通常需要精密位移机构、光学检测设备和相应的控制流程协同工作。PLC耦合系统的核心任务,是为光纤阵列与芯片之间的精密对准提供可控的运动条件,并根据工艺要求完成位置搜索、性能确认及后续固定前的状态检查。
对于生产企业而言,耦合系统的价值不仅在于完成一次对准,更在于让不同工件、不同批次的装配过程具备可重复的操作流程。设备选型应围绕器件结构、耦合方式、检测要求和生产节拍展开,而不能仅凭运动轴数量或自动化程度判断其是否适用。
二、理解PLC耦合中的位置搜索与光学反馈
PLC耦合过程通常涉及光纤阵列、PLC芯片、输入输出光路以及用于保持组件位置的夹具。实际工艺可能采用主动对准,也可能结合结构基准进行预定位,具体方式取决于器件设计与生产要求。
在主动对准过程中,系统通常需要在光源输入、光路连接和光功率检测条件满足要求后,通过调整相关部件的位置,观察输出信号的变化。运动机构按照设定方式改变相对位置,检测设备提供光学反馈,操作人员或控制算法据此判断当前调整是否有助于改善耦合状态。
这一过程与单纯将元件移动到机械坐标存在明显区别。机械位置可以提供初始参考,但最佳耦合位置往往还需要通过实际光学信号进行确认。尤其当器件存在装配公差、端面差异或结构偏差时,单纯依赖固定坐标可能难以获得稳定结果。
PLC耦合系统需要将运动控制与光学测量建立合理的对应关系。检测信号是否稳定、运动步距是否适当、搜索范围是否合理,以及不同自由度的调整顺序是否合适,都会影响寻优过程的效率和结果。
三、精密运动机构决定对准过程的可控程度
PLC芯片与光纤阵列的耦合,通常需要根据实际结构调整横向位置、轴向距离及必要的角度姿态。对于需要较高对准精度的工序,运动机构的微调能力、重复性、刚性和负载适配情况都十分重要。
如果运动步距过大,系统可能越过较优位置;如果步距过小,搜索过程又可能耗费较长时间。因此,实际工艺需要在搜索效率与位置分辨能力之间取得平衡。对于多自由度对准任务,还需要合理安排各轴之间的调整关系,减少重复搜索。
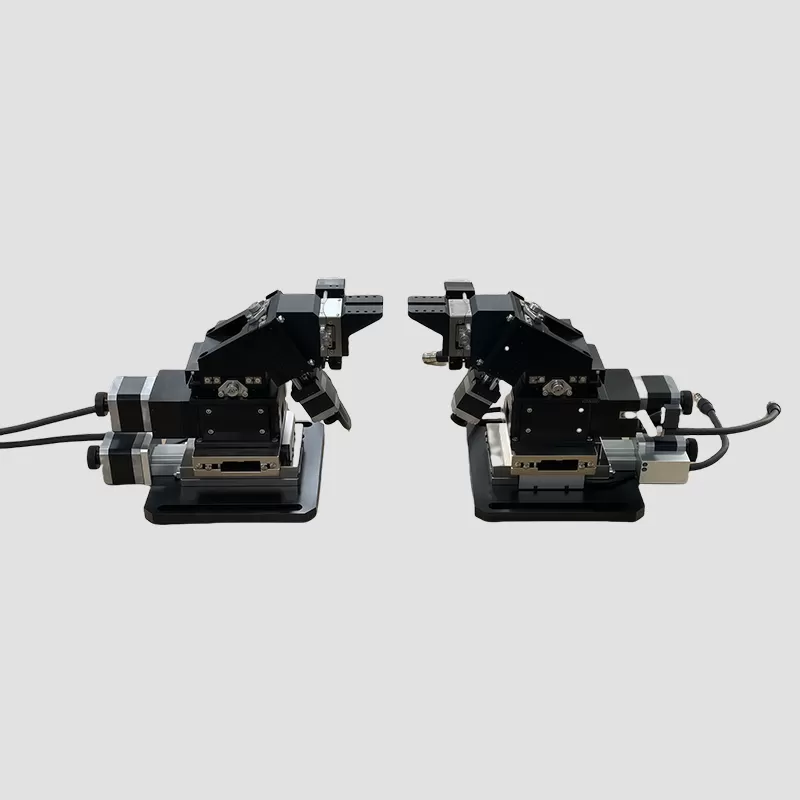
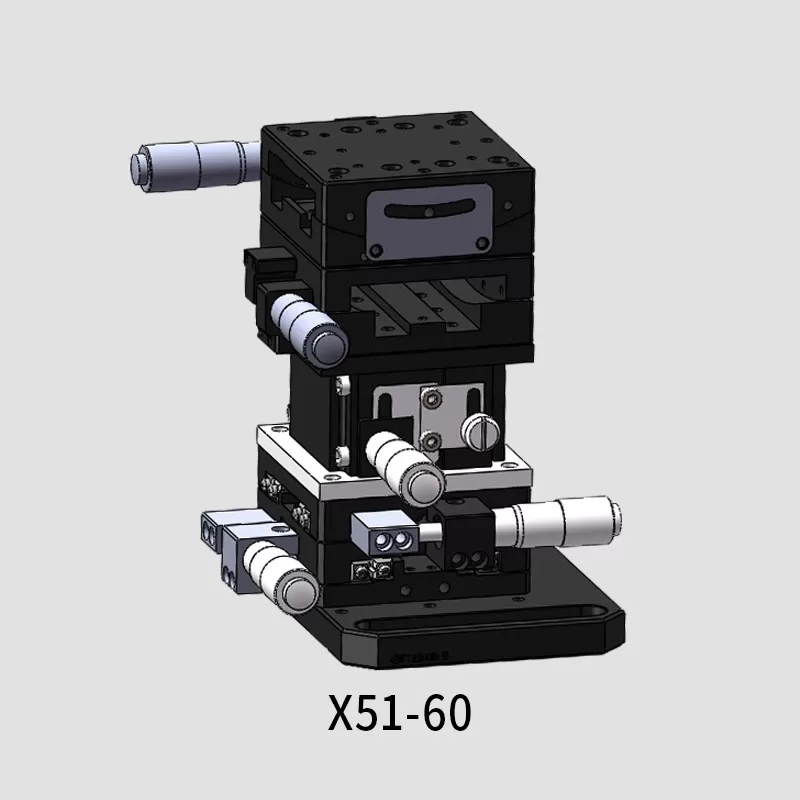
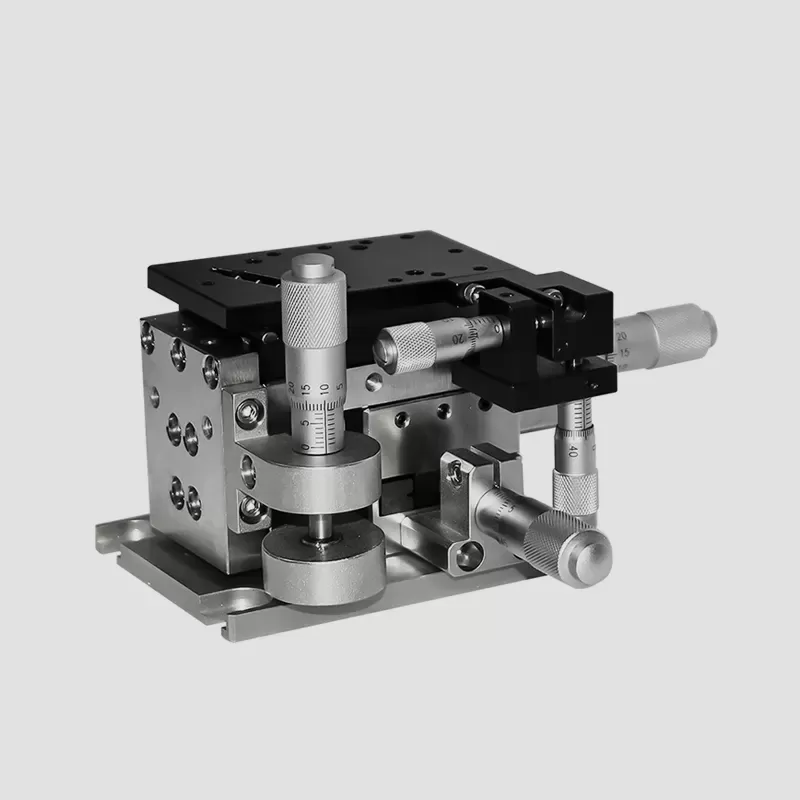
奔阅科技提供精密调整架及对准耦合相关设备,可根据被调器件结构和工艺要求评估运动机构配置。具体PLC耦合应用中,需要确认夹具与芯片、光纤阵列的安装接口是否匹配,各轴的有效行程能否覆盖预期误差范围,以及运动过程是否会受到周边结构干涉。
此外,机构的稳定性也会影响测量结果。如果运动机构在停止后仍发生微小位移,或者夹具受力变化导致器件位置改变,光学检测结果就可能出现波动。因此,机械结构、工件夹持和光学反馈应作为一个整体进行评估。
四、光功率检测与耦合寻优需要协同设计
在PLC耦合过程中,光学检测提供的是判断对准状态的重要依据。检测链路一般需要结合光源、输入光路、待耦合器件和功率测量设备建立。检测方式与器件类型、耦合路径及目标指标有关,具体配置应根据实际测试要求确定。
在进行位置搜索时,系统需要明确以什么指标判断耦合效果。例如,某些工序关注输出光功率或插入损耗,另一些工序还需要关注多通道之间的性能差异。对于多通道PLC器件,单独优化某一个通道,并不一定意味着所有通道都达到了产品要求。
因此,耦合工艺应提前确定评价规则。对于多通道器件,需要根据产品规格明确通道检测顺序、各通道的判定条件以及最终验收标准,避免因评价方式不同而导致工艺结果难以比较。
还需要注意,检测数值的变化可能来自耦合位置变化,也可能受到光源稳定性、连接状态、光纤弯曲或测量链路波动的影响。开展工艺验证时,应先确认检测链路稳定,再分析运动调整对光学性能的实际影响。这样能够降低错误反馈对对准结果的干扰。
五、多通道PLC器件的工艺一致性如何管理
PLC分路器等器件可能涉及多个输出通道。与单通道对准相比,多通道工艺不仅需要完成光路连接,还需要根据产品规格检查不同通道的传输表现及一致性。
在生产过程中,夹具定位、光纤阵列装配状态、芯片位置以及耦合参数的细微变化,都可能影响不同通道的测试结果。若工艺仅关注单一通道的最佳值,而没有结合整体指标进行判断,就可能忽略通道之间的差异。
因此,多通道PLC耦合需要建立与产品规格相对应的检测流程。可以根据实际设备能力和产品要求,设置通道扫描顺序、数据记录方式和结果判定规则,并在工艺开发阶段验证这些规则是否适合当前器件。
如果生产任务涉及多种芯片规格或不同通道数的产品,还应关注换型后的参数管理。不同产品可能具有不同的夹具基准、运动范围、检测配置和合格标准,不宜直接沿用同一套设置。通过区分产品型号与工艺参数,有助于提高生产过程的可追溯性,并减少换型时的操作偏差。
六、耦合完成后的固定工序同样需要关注
PLC耦合达到目标状态,并不意味着整个装配过程已经结束。根据产品结构,完成对准后还可能需要进行胶粘固定、固化或其他装配操作。在这些后续工序中,夹具状态、胶层变化以及操作引入的外力,都可能影响已经获得的耦合位置。
对于采用UV胶固定的工艺,应结合胶黏剂特性、胶层分布和实际结构验证固定过程对耦合性能的影响。固化条件需要根据胶水技术资料和样件测试确定,不能简单认为缩短固化时间或提高光强就一定能够改善整体结果。
在工艺开发阶段,可以分别记录固定前后的光学测试数据,并根据产品要求判断性能变化是否处于允许范围内。如果出现固定前性能良好、固定后指标发生变化的情况,应进一步检查夹具约束、施胶位置、胶层收缩和固化过程,而不是直接将问题归因于耦合运动机构。
对于需要批量生产的器件,建议把对准完成、固定完成和最终检测设为清晰的工艺节点。不同节点的数据相互对应,能够帮助生产人员区分位置搜索问题与后续固定问题,提高异常分析的针对性。
七、PLC耦合系统选型应从实际生产任务出发
PLC耦合系统的配置,需要结合芯片类型、光纤阵列结构、通道数量、耦合方式、检测指标和产能要求综合评估。对于研发和样品试制工位,可能更重视运动调节的灵活性、参数探索能力和实验操作便利性;对于批量生产工位,则需要进一步关注重复定位、自动化程度、数据记录及工艺切换效率。
在确定设备配置之前,建议先梳理以下信息:被耦合器件的结构尺寸和安装方式、需要调节的自由度、光学检测指标、夹具要求、是否需要自动寻优,以及后续固定和检测工序的衔接方式。对于多通道器件,还应明确通道测试要求及产品验收规则。
如果系统需要与现有产线或上位控制系统连接,还应确认运动控制、检测设备、通信接口及数据交互方式是否兼容。自动化程度越高,对机械定位、控制逻辑、检测稳定性和异常处理流程的协同要求通常也越高。
奔阅科技提供精密调整架及对准耦合相关设备,可根据PLC芯片、光纤阵列、通道检测要求和生产工艺评估适配配置。PLC耦合系统的实际方案,应通过具体器件和测试链路进行验证,使运动控制、光学反馈、固定工序与最终质量检测形成相互衔接的工艺流程。